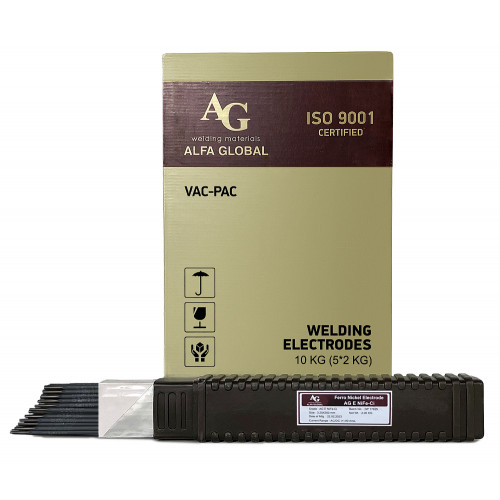
AG E NiFe-CI — железоникелевый электрод с графитовым покрытием подходит для сварки и ремонта серого, шаровидного и ковкого чугуна. Металл, наплавленный электродом AG E NiFe-CI имеет однородную структуру и высокоустойчив к растрескиванию. Наплавку рекомендуется проводить в продольном направлении, без поперечных движений электродом. Сразу после наплавки, пока валик имеет темно-красный цвет его рекомендуется проковать. Сварка должно производиться на чистой, обезжиренной поверхности с предварительной шлифовкой места соединения. Охлаждать после сварки максимально медленно , межпроходная температура не более 65°C. Электрод AG E NiFe-CI рекомендуется для сварки разнородных элементов из чугуна и сталей.
Применяется при заварке и ремонте литейных дефектов, ремонте блоков двигателей, корпусов инструментальных машин, редукторов, корпусов насосов, литых деталей и т.д.
Типичный химический состав наплавленного металла, %
Ni | Fe и др. |
55 | сбалансированый |
Типичные механические свойства наплавленного металла
Предел текучести | Предел прочности | Твердость по Бринелю, НВ |
> 360 | > 550 | 190 |
Рекомендации по сварке
ТОК DC+
Упаковка VAC PAC + Пластиковый пенал, 2 кг. Коробка 10 кг.
Повторная прокалка, при необходимости, 2 часа 180-220°C.
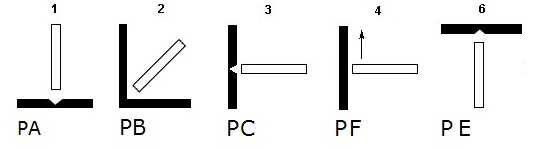
Положение при сварке
Производимые типоразмеры и рекомендуемый сварочный ток
Диаметр/длина, мм | Ток, А |
2.5/350 | 50-70 |
3.2/350 | 70-90 |
4/350 | 100-130 |