Прямая и обратная полярность при сварке

Прямая и обратная полярность при сварке — важные параметры, которые влияют на глубину плавления и продуктивность сварочного процесса. От них зависят параметры электрической дуги и место наибольшего теплового воздействия — металлическая деталь или электрод.
В статье мы раскроем отличия прямой и обратной полярности. Вы узнаете особенности и преимущества работы на обоих режимах. Также мы подскажем, какую полярность выбрать для сварки в зависимости от материала деталей и других условий.
В чем различия
Строение дуги, которая образуется при сварке, включает следующие элементы:
- столб с отрицательными электронами и положительными анодами;
- «+» — анодную зону, где двигаются электроны и создают концентрированный минусовой заряд;
- «-» — катодную зону, где перемещаются аноды, формируя объемный плюсовой заряд.
Вид полярности зависит от того, куда подключен «плюс» — к металлической детали или к электроду. При прямой полярности к обрабатываемому изделию подсоединяется «+», а к электроду — «-». В результате анодная зона формируется на заготовке. При обратной полярности все происходит наоборот.
От настройки параметра зависит место концентрации тепла. А это, в свою очередь, влияет на весь сварочный процесс. При прямой полярности повышенному нагреву подвергается заготовка, а поверхность электрода остается сравнительно холодной. При подключении «плюса» к электроду основная доля теплового воздействия приходится на него.
Полярность можно менять, но только на постоянном токе. Он отличается стабильностью, так как заряженные частицы в нем двигаются в одном направлении. Для перенастройки параметра применяют переключатель или меняют кабельные разъемы.
Сварка на разной полярности
Прямая полярность используется для обработки деталей большой толщины — не менее 4 мм. Это могут быть изделия из чугуна и практически любого вида стали.
Так как основная доля тепла приходится на заготовку, при сварке образуется глубокий провар. Для работы используются расходники с основным и рутилово-основным покрытием, а также порошковая проволока.
Преимущества сварки при подключении «плюса» к металлической заготовке:
- получение глубокого и узкого шва, что идеально для соединения заготовок сложной формы;
- быстрое выполнение воздушно-дуговой резки;
- возможность увеличить силу тока на сварочном оборудовании, не перегревая электрод;
- снижение риска срывов при выполнении длинных швов;
- стабильность при работе на высокочастотном токе;
- снижение введения углерода в расплав, что благоприятно сказывается на качестве соединения;
- легкость манипуляций при накладке шва благодаря стабильному горению дуги.
Обратная полярность предназначена для работы с тонкими и чувствительными к повышенному нагреву металлами. Требует применения электродов с тугоплавкой обмазкой или рутиловым покрытием, а также сплошных проволок — они выдерживают сильное термическое воздействие.
Достоинства сварки с подключением «плюса» на электрод:
- отсутствие риска прожигания заготовки;
- стабильное горение дуги на низких сварочных токах;
- меньшее выгорание легирующих элементов;
- равномерное формирование широкого, но неглубокого шва;
- уменьшение бурления углерода в сварочной ванне.
При обратной полярности сварочная дуга имеет меньшую стабильность, чем при прямой, и сложнее в управлении. На таком режиме делают прерывистые сварные швы. Для этого электрод на мгновение извлекают из сварочной ванны, а затем быстро возвращают в рабочее положение.
Прямая и обратная полярности одинаково эффективны, выбор режима зависит от конкретных условий сварки. Заводские настройки современного сварочного оборудования универсальны и подходят для выполнения большинства стандартных простых швов. Но для работы с высоколегированными сталями, трудными сплавами и цветными металлами нужно уметь настраивать параметры аппарата.
Как выбрать режим
Выбор полярности при сварке зависит от следующих параметров:
- Толщины изделия. Для сварки толстых деталей, которым необходимо активное плавление, «плюс» подключают к изделиям. Тонкие металлы чувствительны к перегреву, поэтому для них нужна малая глубина проплавления, чтобы не прожечь заготовку. Обратная полярность позволяет выполнять работы аккуратно, не перегревая материал и равномерно формируя шов.
- Металла детали. Чугун, цветные металлы, углеродистые и низколегированные стали сваривают на прямой полярности. Эти материалы нечувствительны к перегреву. Для сварки высоколегированных и нержавеющих сталей, а также чугунных сплавов с низкой температурой плавления нужен обратный режим. Это предотвращает изменение структуры металла, появление трещин и ухудшение прочности соединения.
- Материала расходников. Сварку с порошковой электродной проволокой выполняют на прямой полярности. При применении алюминиевых, нержавеющих или углеродистых расходников «плюс» подключают к заготовкам. Рутиловые проволоки универсальны и подходят как для прямой, так и для обратной полярности. На пачке с расходниками обычно указан режим работы, для которого они используются, что поможет не ошибиться в выборе.
Также настройка полярности зависит от типа оборудования для сварки и метода выполнения работы. При применении технологии ММА возможны прямой и обратный режимы. Вариант подбирают исходя из материала деталей и расходников.
Сварка методом TIG при постоянном токе выполняется исключительно на прямой полярности. В работе применяются вольфрамовые электроды с довольно низкой температурой плавления, поэтому перегрев нежелателен.
TIG сварка на переменном токе выполняется на прямой и обратной полярности. Технологию в основном используют для обработки изделий из алюминия и его сплавов. Прямая полярность позволяет достичь большой глубины проплавления алюминиевых заготовок, а обратная — эффективно очистить поверхность металла от оксидной пленки, которая образуется во время сварки.
Для MIG/MAG используется ток обратной полярности, кроме полуавтоматической сварки, где применяется самозащитная порошковая проволока. В этом случае необходимо подключение «плюса» к металлической заготовке.
Последствия неправильной настройки
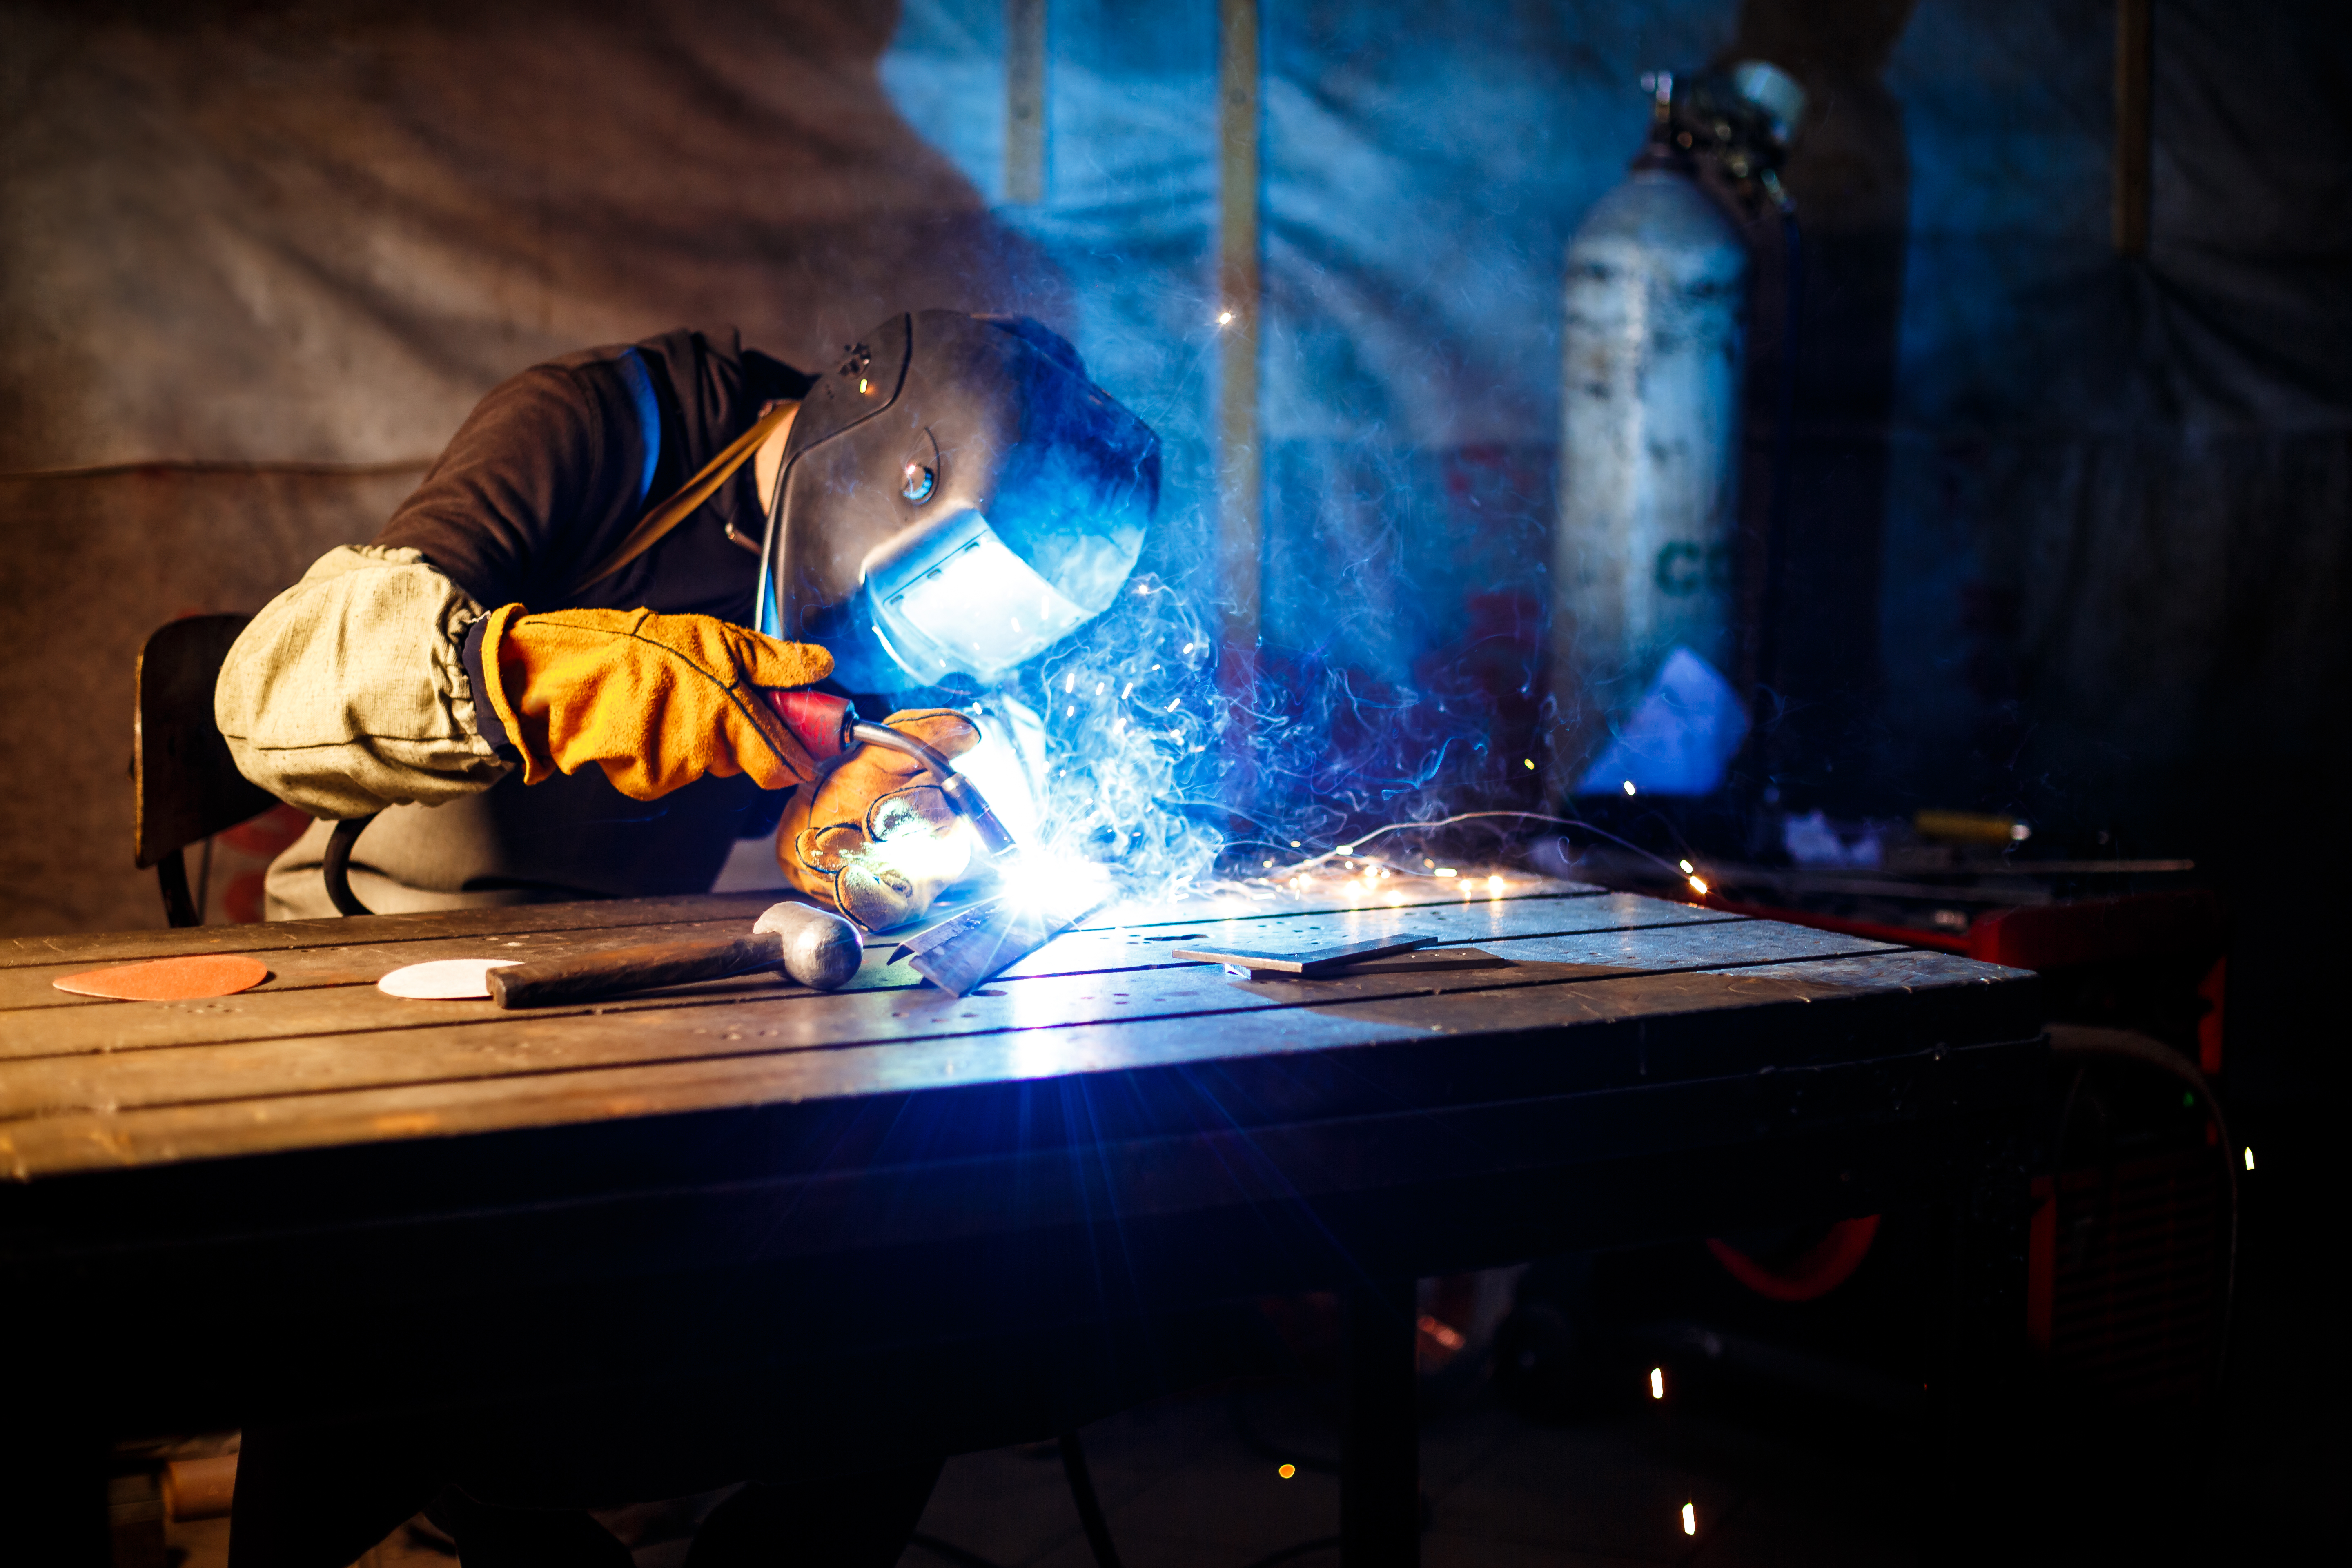
При установке неверной полярности сварочного оборудования возникает ряд проблем:
- недостаточная глубина проплавления заготовки;
- большое количество брызг;
- неаккуратный шов;
- ускорение сгорания электрода;
- нестабильная сварочная дуга;
- низкая производительность наплавки.
Также может перегреться металлическая заготовка, что приведет к появлению различных дефектов.
Получить консультацию
Если вам нужны экспертные советы, как выбрать полярность, обратитесь к нашим консультантам. Они ответят на любые вопросы про сварку и настройку сварочного оборудования. Также помогут подобрать необходимые аппараты и расходники для выполнения работы.
Чтобы получить консультацию, позвоните нам. Или можете отправить контакты через форму обратной связи, и наши сотрудники свяжутся с вами в течение десяти минут (в рабочее время).
 сварочные материалы
